W skrócie
Zastąpienie pracy manualnej zrobotyzowaną linią produkcyjną może podnieść wydajność nawet o 50% i radykalnie obniżyć liczbę błędów. Taka transformacja to jednak złożony proces, wymagający starannego planowania. W naszym artykule pokazujemy, jak krok po kroku wygląda przejście od ręcznego montażu do pełnej automatyzacji. Dowiedz się, jakie technologie są najważniejsze i na co zwrócić uwagę.
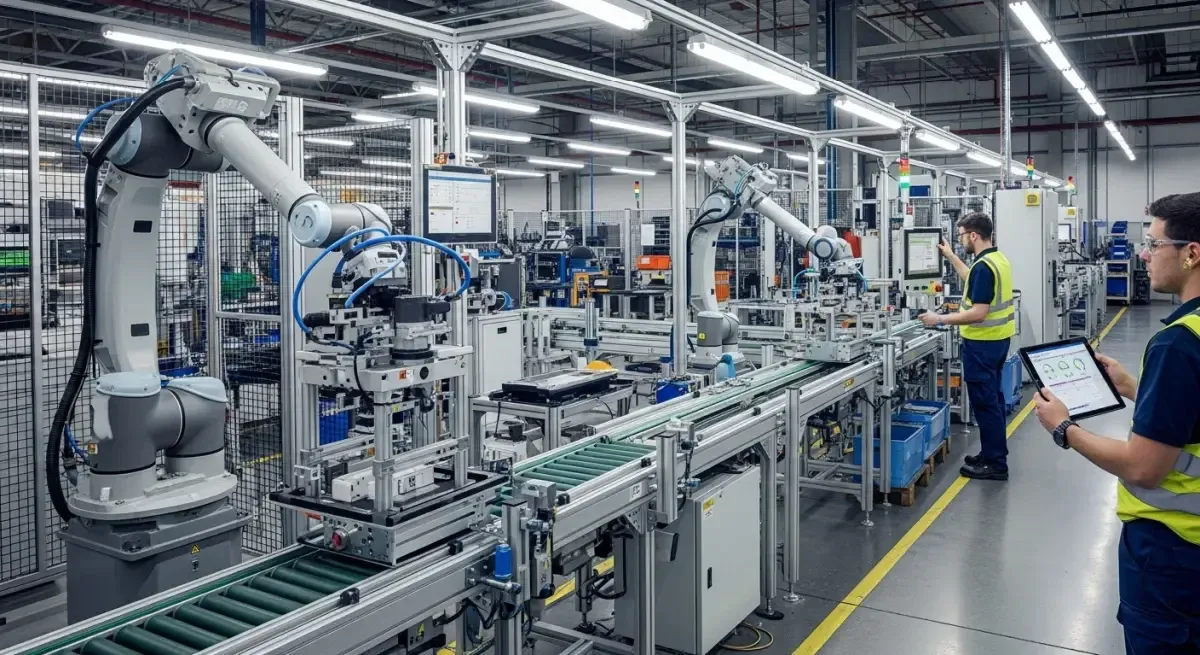
Od ręcznego montażu do zrobotyzowanej linii - przegląd
Tekst opracowany z wykorzystaniem sztucznej inteligencji. Zasady i ograniczenia
Ewolucja od pracy manualnej do zautomatyzowanych linii produkcyjnych to jeden z filarów Przemysłu 4.0. Automatyzacja linii produkcyjnych stanowi strategiczną transformację, która na nowo definiuje pojęcia wydajności, jakości i elastyczności, stanowiąc odpowiedź na rosnące wymagania rynku, potrzebę absolutnej precyzji i nieustanne dążenie do optymalizacji kosztów.
Korzyści z automatyzacji są wymierne: wydajność wzrasta nawet o 50%, powtarzalność ulega radykalnej poprawie, a liczba błędów spada do minimum. Przekłada się to na wyższą jakość produktów, a w konsekwencji na niższe koszty reklamacji, odpadów produkcyjnych i pracy.
Robotyzacja w polskim przemyśle sprawdza się w różnorodnych zastosowaniach:
- montaż kół w branży motoryzacyjnej,
- precyzyjne spawanie,
- skomplikowana obróbka metali.
W każdym z tych obszarów wdrożenie przyniosło konkretne rezultaty, co znalazło odzwierciedlenie we wzroście wskaźników efektywności (OEE) i znaczącej poprawie bezpieczeństwa pracy.
Studium przypadku automatyzacji montażu
Doskonałym przykładem transformacji jest projekt z polskiego przemysłu motoryzacyjnego, gdzie zautomatyzowano montaż kół. Wcześniej proces ten, oparty na pracy manualnej, borykał się z problemami powtarzalności, niskim tempem i ryzykiem błędów. Głównym celem projektu było więc nie tylko przyspieszenie montażu, ale również zapewnienie stuprocentowej jakości i bezpieczeństwa.
Efekty wdrożenia były natychmiastowe i mierzalne: wydajność wzrosła o 50%, liczba błędów montażowych drastycznie spadła, a koszty pracy uległy znacznemu obniżeniu. Co więcej, lepsza powtarzalność przełożyła się na wyższą jakość produktu końcowego, co przełożyło się na wzroście wskaźnika OEE (Overall Equipment Effectiveness).
Etapy transformacji procesu montażowego
Transformacja od pracy manualnej do zautomatyzowanej linii produkcyjnej to proces strategiczny, który należy realizować krok po kroku. Wszystko zaczyna się od szczegółowej analizy potrzeb i zmapowania istniejących operacji, aby precyzyjnie zidentyfikować te zadania, których automatyzacja przyniesie największe korzyści pod względem szybkości, powtarzalności i jakości.
Na podstawie zebranych danych powstaje projekt koncepcyjny, stanowiący plan działań wdrożenia. Definiuje on, jakie technologie zostaną wykorzystane, jak będzie przebiegał przepływ materiałów i które zadania przejmą maszyny. Kluczowym elementem tej fazy jest prototypowanie na hali pilotażowej. Tworzenie i testowanie stanowisk w kontrolowanym środowisku pozwala zweryfikować założenia, wyeliminować potencjalne problemy i zoptymalizować proces bez zakłócania bieżącej produkcji.
Po pomyślnych testach prototypu następuje właściwa faza wdrożenia. Otwierają ją testy FAT (Factory Acceptance Tests), przeprowadzane jeszcze u dostawcy technologii, by potwierdzić zgodność maszyny ze specyfikacją. Następnie, po dostarczeniu i instalacji w zakładzie klienta, przychodzi czas na testy SAT (Site Acceptance Tests), które weryfikują działanie linii w docelowym środowisku produkcyjnym.
Wdrożone rozwiązania i dostawcy w przykładzie
Aby zobrazować ten proces, przyjrzyjmy się konkretnemu wdrożeniu w polskim przedsiębiorstwie Mikro-automatyka z Gdańska. Reorganizację linii montażowych przeprowadziła Grupa RENEX, która jako wyłączny dystrybutor robotów Yamaha w Polsce, dostarczyła i zintegrowała kluczowe technologie. Kluczowym elementem nowej linii stały się roboty SCARA Yamaha, wspierane przez autorski robot lutowniczy Reeco RE-2100, również opracowany przez dostawcę.
Integracja była jednak znacznie szersza niż tylko wdrożenie robotów. Ramię Yamaha SCARA połączono z zaawansowanym kontrolerem RCX340, co zapewniło precyzję i szybkość działania. Kluczowym elementem zwiększającym elastyczność stanowiska stały się automatyczne zmieniarki narzędzi, pozwalające robotowi samodzielnie przełączać się między różnymi efektorami końcowymi. Całość uzupełniły dedykowane systemy transportowe, umożliwiające płynną obsługę zarówno montażu przewlekanego (THT), jak i powierzchniowego (SMD) na jednej, zintegrowanej linii.
O sukcesie wdrożenia zadecydował nie tylko sam sprzęt, ale również kompleksowe wsparcie zapewnione przez Centrum Technologiczne RENEX na każdym etapie - od prototypowania i testów weryfikujących koncepcję, przez szkolenia przyszłych operatorów, aż po doradztwo procesowe, które pomogło zoptymalizować działanie całej zrobotyzowanej linii montażowej.
Technologie kluczowe przy przejściu od ręcznego montażu
Transformacja stanowiska z manualnego na zautomatyzowane to budowa zintegrowanego ekosystemu technologicznego. O skuteczności tego procesu decyduje współdziałanie kluczowych komponentów, które razem tworzą wydajny i elastyczny system produkcyjny.
Podstawą każdej zautomatyzowanej linii są roboty przemysłowe - przegubowe, SCARA lub współpracujące (coboty) - dobierane precyzyjnie do specyfiki zadania. Jednak to nie one same decydują o sukcesie. Równie niezbędne stają się zaawansowane systemy wizyjne, pełniące funkcję „oczu” linii. To one odpowiadają za precyzyjne pozycjonowanie elementów oraz bieżącą kontrolę jakości, eliminując wadliwe produkty już na wczesnym etapie montażu.
Kolejnym ważnym elementem są narzędzia wykonawcze. Efektor końcowy robota - chwytak, dozownik kleju czy głowica lutownicza - bezpośrednio wykonuje daną operację. Aby zapewnić maksymalną elastyczność, kluczowe stają się automatyczne zmieniarki narzędzi. Dzięki nim robot może samodzielnie wymieniać efektory, płynnie przechodząc między różnymi zadaniami bez kosztownych przestojów i interwencji człowieka.
Cały ten arsenał technologiczny wymaga sprawnego zarządzania. Integracja ze sterownikami PLC i systemami SCADA zapewnia koordynację pracy w czasie rzeczywistym, a połączenie z systemami klasy MES (Manufacturing Execution System) pozwala na monitorowanie kluczowych wskaźników, śledzenie produkcji i szybkie reagowanie na zmiany.
Roboty, coboty i AMR jako elementy linii
Nowoczesna linia zrobotyzowana opiera się na współdziałaniu trzech kluczowych typów maszyn: tradycyjnych robotów przemysłowych, robotów współpracujących (cobotów) oraz autonomicznych robotów mobilnych (AMR). Ich odpowiednie połączenie decyduje o elastyczności i wydajności całego procesu.
Tradycyjne roboty przemysłowe to prawdziwe „woły robocze” automatyzacji. Charakteryzują się dużą prędkością, siłą i niezrównaną precyzją, co czyni je idealnym rozwiązaniem do zadań seryjnych, takich jak zgrzewanie kołków, spawanie czy szybkie składanie komponentów. Ze względu na swoją moc i prędkość działania wymagają one jednak fizycznych barier bezpieczeństwa - ogrodzeń czy kurtyn świetlnych - które odseparowują ich strefę pracy od personelu.
Zupełnie inną filozofię reprezentują coboty. Zaprojektowane do bezpośredniej współpracy z człowiekiem, są wyposażone w zaawansowane czujniki i systemy ograniczające siłę oraz prędkość, co pozwala im bezpiecznie dzielić przestrzeń roboczą z operatorem. Dzięki temu coboty w montażu doskonale sprawdzają się w zadaniach wymagających elastyczności, częstych zmian lub ludzkiej zręczności, np. przy końcowym montażu detali czy kontroli jakości.
Krwiobiegiem nowoczesnej linii produkcyjnej staje się AMR transport wewnętrzny. Autonomiczne roboty mobilne odpowiadają za płynny przepływ materiałów - od dostarczania komponentów na stanowiska montażowe po odbiór gotowych produktów. W przeciwieństwie do starszych wózków AGV AMR-y nie potrzebują fizycznych linii ani znaczników do nawigacji. Samodzielnie mapują otoczenie i dynamicznie omijają przeszkody, co zapewnia maksymalną elastyczność logistyki wewnątrzzakładowej. Dopiero połączenie tych trzech technologii - robotów, cobotów i AMR-ów - pozwala zbudować w pełni elastyczny i wydajny proces, dopasowany do konkretnych wymagań produkcyjnych.
Zmieniarki narzędzi i efektory końcowe
Efektor końcowy robota to narzędzie zamontowane na końcu jego ramienia, które wykonuje właściwą pracę: chwyta, montuje, spawa lub dozuje. Jego dobór jest kluczowy dla powodzenia operacji, a przykłady to chwytaki, głowice lutownicze czy precyzyjne dozowniki. Każdy z nich jest projektowany z myślą o maksymalnej powtarzalności i dokładności, co eliminuje błędy typowe dla pracy manualnej.
Prawdziwa rewolucja w elastyczności produkcji zaczyna się jednak tam, gdzie jeden robot musi wykonywać wiele różnych zadań. W takim scenariuszu kluczową rolę odgrywają zmieniarki narzędzi. Umożliwiają one robotowi automatyczną wymianę efektorów bez interwencji człowieka. Proces, który manualnie zająłby kilka minut, skraca się do zaledwie kilku sekund. Dzięki temu to samo stanowisko może w jednym cyklu montować komponenty za pomocą chwytaka, w następnym aplikować klej, a w kolejnym przeprowadzać inspekcję wizyjną.
Integracja zmieniarki z magazynem narzędzi i systemem wizyjnym tworzy w pełni autonomiczne i wszechstronne gniazdo produkcyjne. System sterowania, gdy zidentyfikuje nadjeżdżający produkt, automatycznie dobiera odpowiedni efektor końcowy robota, a ramię robota samodzielnie pobiera go z magazynu. Takie rozwiązanie pozwala na płynne przełączanie się między różnymi wariantami produktów na tej samej linii, maksymalizując jej wykorzystanie i eliminując kosztowne przestoje związane z przezbrajaniem.
Projektowanie stacji zrobotyzowanej dla montażu
Stworzenie wydajnej i bezpiecznej stacji zrobotyzowanej to złożony proces inżynieryjny, który wymaga precyzyjnego zaplanowania każdego elementu. Kluczowy jest optymalny layout, zapewniający ergonomiczny i płynny przepływ materiałów, co eliminuje wąskie gardła oraz przestoje.
Podstawą jest analiza ryzyka przeprowadzana już na etapie koncepcji, która pozwala zidentyfikować zagrożenia i zaprojektować skuteczne środki zaradcze. Bezpieczeństwo, definiowane przez normy ISO 10218 oraz PN-EN 13849-1, jest absolutnym priorytetem i obejmuje wielopoziomowy system zabezpieczeń, w tym:
- fizyczne odgrodzenia,
- kurtyny świetlne tworzące niewidzialne bariery,
- skanery bezpieczeństwa monitorujące strefy pracy,
- programowe ograniczenia zakresu i prędkości ruchów robota.
Dopiero na solidnych fundamentach bezpieczeństwa można budować funkcjonalność. Dobór odpowiednich efektorów końcowych, takich jak chwytaki czy precyzyjne dozowniki, dostosowuje się do specyfiki operacji montażowych. Cały projekt musi gwarantować bezproblemową integrację z istniejącymi systemami produkcyjnymi. Ostateczną weryfikacją poprawności projektu są testy poinstalacyjne, które potwierdzają nie tylko pełną funkcjonalność stacji, ale także jej zgodność z wymogami dyrektywy maszynowej 2006/42/W , co stanowi formalne dopuszczenie do użytku.
Konfiguracja bezpieczeństwa i wymagania norm
Konfiguracja bezpieczeństwa to nie kwestia wyboru, lecz fundament prawny i techniczny każdej zrobotyzowanej stacji. Podstawą są tu międzynarodowe normy, z ISO 10218 (części 1 i 2) na czele, która precyzyjnie określa wymagania dla robotów przemysłowych. Norma ta narzuca m.in. konieczność stosowania redundantnych systemów sterowania, wyłączników awaryjnych oraz mechanizmów monitorujących prędkość i przestrzeń roboczą robota. Celem jest osiągnięcie wymaganego poziomu nienaruszalności bezpieczeństwa, najczęściej PL = d zgodnie z normą ISO 13849-1, co jest warunkiem zgodności z dyrektywą maszynową.
Wraz z rosnącą popularnością robotów współpracujących (cobotów), które dzielą przestrzeń z człowiekiem, pojawiły się nowe wyzwania. Odpowiedzią na nie jest specyfikacja techniczna ISO/TS 15066, która uzupełnia ogólne wytyczne. Skupia się ona na ocenie ryzyka bezpośredniego kontaktu fizycznego, definiując dopuszczalne limity siły i mocy, przy których kolizja nie spowoduje urazu. To kluczowy dokument pozwalający na bezpieczne projektowanie aplikacji, w których bariery fizyczne są zastępowane przez zaawansowane systemy sensoryczne.
W praktyce budowa bezpiecznego stanowiska opiera się na podejściu wielowarstwowym, które łączy bariery fizyczne, takie jak ogrodzenia, z aktywnymi systemami ochronnymi. Kurtyny świetlne tworzą niewidzialne pola, których naruszenie natychmiast zatrzymuje maszynę, a programowalne strefy bezpieczeństwa dynamicznie ograniczają zasięg robota w zależności od obecności operatora. Każdy z tych elementów musi przejść rygorystyczne testy przed oddaniem linii do użytku, co gwarantuje, że procedury pracy minimalizują ryzyko kolizji i zapewniają personelowi najwyższy poziom ochrony.
Integracja z systemami sterowania i MES
Aby zrobotyzowane stanowisko nie było tylko odizolowaną wyspą automatyzacji, należy je zintegrować z cyfrowym ekosystemem fabryki. Sterowniki PLC synchronizują ruchy robota z innymi maszynami na linii, a komunikacja przez standardowe protokoły przemysłowe, takie jak PROFINET, ethercat czy OPC UA, zapewnia płynną wymianę danych w czasie rzeczywistym.
Pełnię możliwości automatyzacji widać, gdy dane z poziomu maszyn trafiają wyżej - do systemów zarządzania produkcją (MES). Informacje o liczbie wykonanych cykli, czasie trwania operacji, przestojach czy wskaźniku OEE są automatycznie przesyłane do centralnej bazy. Dzięki temu menedżerowie produkcji zyskują pełen wgląd w wydajność linii, mogą śledzić każdą partię produktu (tzw. traceability) i dynamicznie reagować na nieprzewidziane zdarzenia. To właśnie ten przepływ danych pozwala przekształcić surową automatyzację w inteligentną produkcję.
Włączenie linii w architekturę systemów sterowania iiot (Przemysłowego Internetu Rzeczy) otwiera kolejne możliwości. Dane o kluczowych wskaźnikach efektywności (KPI) mogą być raportowane nie tylko do MES, ale także do systemów ERP, wspierając decyzje biznesowe. Co więcej, zdalny nadzór nad pracą robotów pozwala na szybszą diagnostykę, redukcję przestojów i planowanie konserwacji predykcyjnej. W ten sposób zintegrowana linia montażowa staje się transparentnym i w pełni zarządzalnym elementem cyfrowej fabryki.
Systemy sterowania, iiot i digital twin w linii
Zaawansowane systemy sterowania, takie jak PLC i DCS nadzorowane przez oprogramowanie SCADA, koordynują w czasie rzeczywistym pracę wszystkich elementów linii. Synchronizację zapewniają szybkie protokoły komunikacyjne, np. OPC UA czy ethercat, które umożliwiają płynną wymianę danych między komponentami.
Na tej solidnej podstawie sterowania budowana jest kolejna warstwa inteligencji - Przemysłowy Internet Rzeczy (iiot). Czujniki rozmieszczone na maszynach i robotach nieustannie zbierają dane dotyczące liczby wykonanych cykli, czasu pracy, przestojów czy zużycia energii. Informacje te, agregowane i analizowane, pozwalają na precyzyjne obliczanie wskaźnika OEE (Overall Equipment Effectiveness), zdalny monitoring stanu linii z dowolnego miejsca na świecie oraz, co najważniejsze, wdrażanie konserwacji predykcyjnej. Zamiast reagować na awarie, system sam informuje o zbliżającej się potrzebie serwisu, minimalizując nieplanowane przestoje.
Najwyższym poziomem cyfrowej dojrzałości jest wdrożenie technologii cyfrowego bliźniaka (digital twin). Jest to wirtualna, dynamiczna replika całej linii montażowej, która żyje dzięki danym spływającym w czasie rzeczywistym z systemów iiot. Taki model pozwala na przeprowadzanie symulacji procesów produkcyjnych bez ingerencji w fizyczną linię. Można na nim testować nowe ustawienia, optymalizować layout stanowisk, a nawet przewidywać skutki wprowadzenia nowego produktu. Dzięki cyfrowemu bliźniakowi potencjalne błędy i wąskie gardła można zidentyfikować i wyeliminować jeszcze na etapie projektowania, co drastycznie skraca czas wdrożenia i redukuje koszty.
Kontrola jakości i systemy wizyjne w zrobotyzowanej linii
W przeciwieństwie do tradycyjnej produkcji, gdzie manualna kontrola jakości stanowiła wąskie gardło, w zrobotyzowanych liniach jest ona zintegrowanym elementem procesu. Systemy wizyjnej kontroli jakości działają jak precyzyjne „oczy” linii, zapewniając weryfikację produktów w czasie rzeczywistym.
Systemy te, składające się z kamer przemysłowych, oświetlenia i oprogramowania do analizy obrazu, weryfikują tysiące produktów na minutę. Zaawansowana kontrola jakości wizyjna obejmuje:
- sprawdzanie kompletności montażu,
- weryfikację poprawności umieszczenia komponentów,
- odczytywanie kodów kreskowych i 2D w celu zapewnienia identyfikowalności (traceability),
- precyzyjne pomiary geometryczne z dokładnością do mikrometrów.
W praktyce działanie systemu jest w pełni zintegrowane z logiką sterowania całej linii. Kamera wykonuje zdjęcie produktu w kluczowym punkcie procesu, a algorytmy w ułamku sekundy porównują je z cyfrowym wzorcem.
iVY2+ i inne systemy wizyjne w praktyce
Przykładem zaawansowanego rozwiązania jest system wizyjny iVY2+, który rozszerza możliwości robota. Jego kluczowe funkcje pozwalają maszynie „zrozumieć” otoczenie i obejmują:
- wykrywanie skupisk,
- identyfikację i liczenie obiektów.
Dzięki temu robot może np. zweryfikować liczbę komponentów w podajniku przed rozpoczęciem montażu, co eliminuje ryzyko produkcji niekompletnych wyrobów.
Kolejną fundamentalną zdolnością jest precyzyjne wykrywanie krawędzi. Dzięki tej funkcji robot potrafi zlokalizować detal z ogromną dokładnością, nawet jeśli nie jest on idealnie spozycjonowany. To kluczowe w dynamicznych procesach, gdzie elementy mogą się nieznacznie przesuwać na taśmociągu. System iVY2+ ułatwia również sam proces wdrożenia - uproszczona kalibracja i konfiguracja sprawiają, że integracja z ramieniem robota jest szybsza i mniej wymagająca dla programistów. W efekcie robot staje się nie tylko narzędziem wykonującym powtarzalne ruchy, ale inteligentnym partnerem w procesie, który adaptuje się do niewielkich zmian i samodzielnie koryguje swoje działania, podnosząc precyzję i niezawodność całej operacji montażowej.
Koszty, ROI i wyzwania wdrożeń automatyzacji
Decyzja o automatyzacji to inwestycja, której koszt waha się od 70 do 250 tys. zł dla pojedynczego stanowiska, a może przekroczyć 1 mln zł dla zintegrowanej linii. Na ostateczną cenę składa się nie tylko zakup robota (50-600 tys. zł), ale również koszty integracji (30-100% jego wartości), które obejmują:
- projekt i oprogramowanie,
- systemy bezpieczeństwa,
- szkolenia personelu,
- utrzymanie systemu.
Mimo znaczących nakładów początkowych zwrot z inwestycji (ROI) w robotyzację jest często zaskakująco szybki. W wielu przypadkach przedsiębiorstwa osiągają go w okresie od 6 do 14 miesięcy. Skąd tak dobre wyniki? Przede wszystkim z bezpośrednich oszczędności - przykładowo, zautomatyzowanie zadań wykonywanych przez dwóch pracowników może przynieść rocznie oszczędności na poziomie 192 tys. zł. Do tego dochodzi wzrost wydajności o 25-50% oraz redukcja błędów produkcyjnych nawet o połowę, co bezpośrednio przekłada się na mniejsze straty materiałowe i wyższą jakość końcowego produktu.
Droga do pełnej automatyzacji wiąże się jednak z wyzwaniami. Do najczęstszych należą ukryte koszty (zwłaszcza związane z integracją z istniejącymi systemami IT), niewystarczające przygotowanie i szkolenie zespołu, niedostateczna analiza ryzyka procesowego prowadząca do przestojów oraz brak gotowości organizacji na zmiany w kulturze pracy.
Bezpieczeństwo, szkolenia i zmiana ról pracowników
Wprowadzenie robotów na linię produkcyjną to rewolucja, która wykracza daleko poza technologię - kluczowe staje się bezpieczeństwo człowieka. Zanim robot rozpocznie pracę, niezbędna jest szczegółowa ocena ryzyka, która identyfikuje potencjalne zagrożenia. Na jej podstawie wdrażane są techniczne środki ochrony zgodne z rygorystycznymi normami, takimi jak ISO 10218 i ISO 13849-1. W praktyce oznacza to instalację kurtyn świetlnych, skanerów bezpieczeństwa wyznaczających strefy, czy fizycznych ogrodzeń, które tworzą bezpieczną przestrzeń do współpracy człowieka z maszyną.
Automatyzacja nie eliminuje pracowników, lecz zasadniczo zmienia ich role. Monotonne, powtarzalne i często obciążające fizycznie zadania manualne przejmują maszyny. Pracownicy awansują natomiast na stanowiska wymagające wyższych kompetencji. Zamiast ręcznego montażu, zajmują się teraz nadzorem zrobotyzowanej linii, obsługą interfejsów operatorskich, diagnostyką czy konserwacją zaawansowanych urządzeń. To ewolucja w kierunku pracy opartej na wiedzy i umiejętnościach analitycznych.
Taka transformacja ról wymaga wdrożenia dedykowanych programów szkoleniowych, które wyposażą zespół w nowe umiejętności. Zakres szkoleń powinien obejmować podstawy obsługi i programowania robotów, diagnostykę usterek oraz zasady bezpiecznej pracy w zautomatyzowanym środowisku.
Kluczowe jest również skuteczne zarządzanie zmianą poprzez otwartą komunikację i wsparcie pracowników w procesie adaptacji.
Testy FAT i SAT oraz uruchomienie linii
Przed uruchomieniem produkcyjnym nowa linia zrobotyzowana musi przejść dwa kluczowe etapy weryfikacji: testy FAT i SAT. Gwarantują one, że system działa zgodnie z założeniami projektowymi i jest w pełni bezpieczny.
Pierwszym sprawdzianem są Fabryczne Testy Akceptacyjne (FAT), przeprowadzane jeszcze w siedzibie integratora, przed wysyłką maszyny do klienta. Można je porównać do próby generalnej. Na tym etapie, przy użyciu szczegółowej checklisty, weryfikuje się zgodność linii z wymaganiami technicznymi. Sprawdzane są wszystkie kluczowe aspekty: od testów funkcjonalnych i wydajnościowych (np. czas cyklu), przez kontrolę jakości montowanych komponentów, aż po działanie systemów bezpieczeństwa i integrację z oprogramowaniem.
Gdy linia pomyślnie przejdzie testy fabryczne, zostaje przetransportowana i zainstalowana w docelowej lokalizacji. Wtedy przychodzi czas na Testy Akceptacyjne na Miejscu (SAT) - ostateczny egzamin w rzeczywistych warunkach produkcyjnych. Podczas SAT weryfikuje się, czy linia poprawnie współpracuje z istniejącą infrastrukturą zakładu, przeprowadza jej finalną kalibrację i sprawdza działanie z wykorzystaniem docelowych materiałów. Ten etap często obejmuje również końcowe szkolenie operatorów i kończy się formalnym podpisaniem protokołu odbiorczego.
Dopiero po zatwierdzeniu wyników SAT linia jest oficjalnie uruchamiana i przekazywana do regularnej produkcji. Taki dwuetapowy proces weryfikacji, czyli FAT i SAT w automatyzacji, minimalizuje ryzyko kosztownych niespodzianek, skraca czas potrzebny na rozruch technologiczny i daje pewność, że inwestycja od pierwszego dnia będzie w pełni gotowa do realizacji postawionych przed nią zadań.
Przyszłość i skalowanie zrobotyzowanych linii produkcyjnych
Wdrożenie pierwszej zrobotyzowanej linii to początek ewolucji w kierunku inteligentnych, autonomicznych ekosystemów produkcyjnych. Kluczową rolę odgrywa w nich integracja sztucznej inteligencji (AI), uczenia maszynowego oraz Przemysłowego Internetu Rzeczy (iiot), które pozwalają na adaptację systemów w czasie rzeczywistym.
Wyobraź sobie linię produkcyjną, która sama przewiduje awarie. Dzięki systemom sterowania IIoT i analityce danych konserwacja predykcyjna staje się standardem. Robot, zamiast czekać na usterkę, sam informuje o potrzebie przeglądu, minimalizując nieplanowane przestoje. Kolejnym przełomowym rozwiązaniem są cyfrowe bliźniaki (digital twin) - wirtualne repliki całej linii, na których można bez ryzyka symulować nowe procesy, testować zmiany w oprogramowaniu czy optymalizować layout, zanim jakakolwiek fizyczna zmiana zostanie wprowadzona na hali produkcyjnej.
Skalowanie to naturalny krok w rozwoju automatyzacji. Przejście od pojedynczych, izolowanych gniazd do w pełni zintegrowanych, wieloetapowych linii wymaga myślenia w kategoriach modułowych. Nowoczesne rozwiązania pozwalają na elastyczne dołączanie kolejnych robotów i procesów bez konieczności przebudowy całego systemu. Taka skalowalność jest odpowiedzią na rosnące zapotrzebowanie na personalizację produktów - linia musi być w stanie szybko i efektywnie przestawić się na produkcję krótkich, zróżnicowanych serii. W tym kontekście kluczem do utrzymania przewagi konkurencyjnej stają się ciągłe prace badawczo-rozwojowe.
Przyszłość to także zacieśnianie współpracy między człowiekiem a maszyną. Coboty w montażu, pracujące ramię w ramię z operatorami bez klatek bezpieczeństwa, przejmują monotonne i precyzyjne zadania, pozostawiając ludziom kontrolę i zadania wymagające kreatywności. Jednocześnie AMR transport wewnętrzny rewolucjonizuje logistykę, autonomicznie dostarczając komponenty dokładnie tam, gdzie są potrzebne. Takie połączenie nie tylko zwiększa przepustowość i redukuje błędy, ale tworzy bezpieczniejsze i bardziej ergonomiczne środowisko pracy, definiując na nowo kształt nowoczesnej produkcji.
Redakcja · wszystkie artykuły